-
Thông tin E-mail
1256598140@qq.com
-
Điện thoại
13764176823
-
Địa chỉ
S? 1418 Zhuangliang Road, Zhuanghang Town, Qu?n Fengxian, Th??ng H?i
Về chúng tôi
Shanghai Haochao Machinery Equipment Co., Ltd
Làm thế nào để điều chỉnh nhãn máy dán nhãn tự động không ngay ngắn?
Ngày:2025-12-30Đọc:2
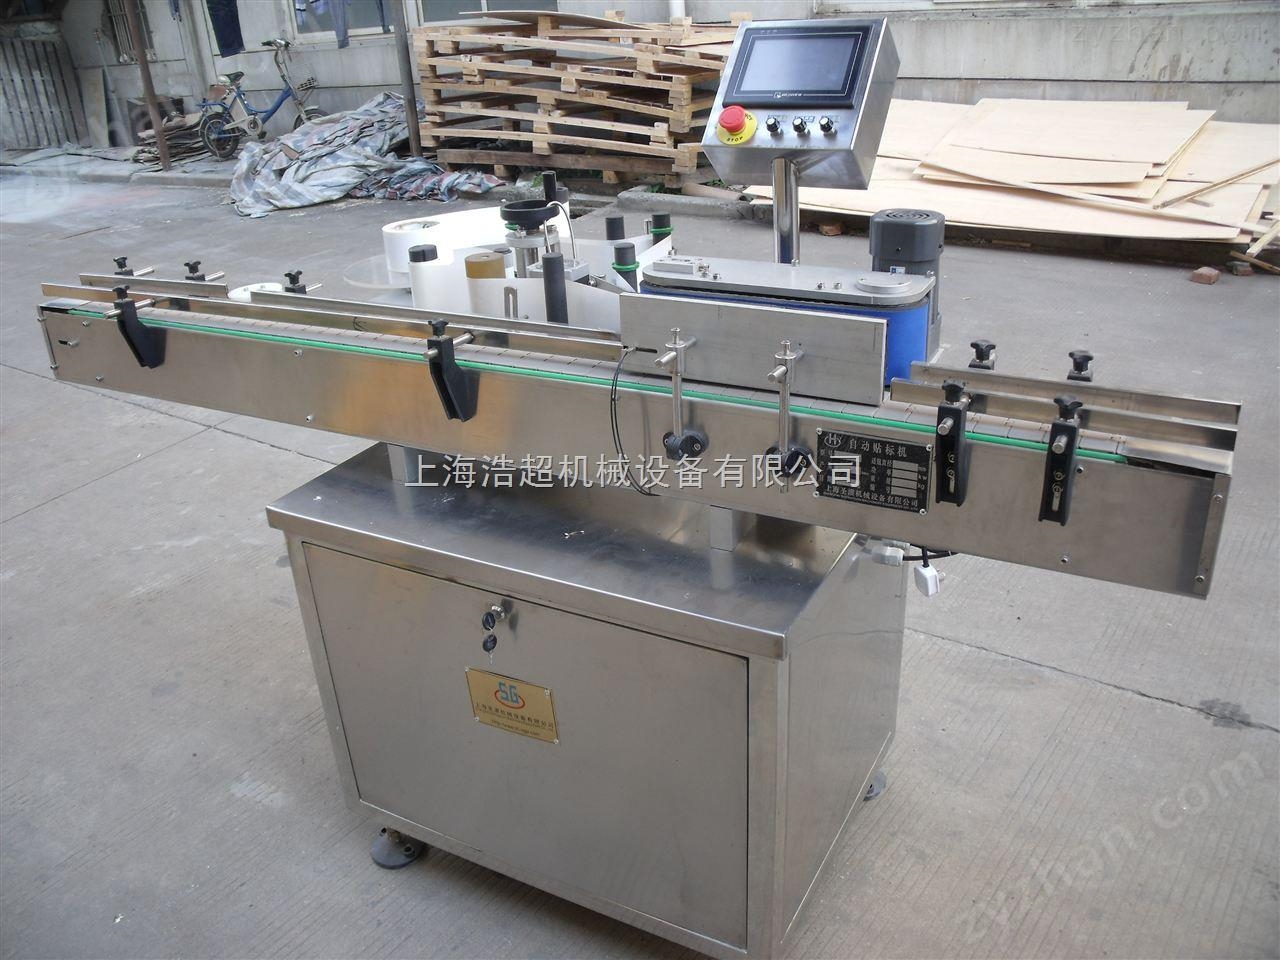
Trong dây chuyền sản xuất hiện đại, ghi nhãn hiệu quả cao của máy dán nhãn tự động hoàn toàn là liên kết quan trọng để đảm bảo chất lượng xuất hiện của sản phẩm. Tuy nhiên, vấn đề ghi nhãn không gọn gàng có thể ảnh hưởng đến hiệu quả sản xuất và hình ảnh sản phẩm. Bài viết này hệ thống chải qua các phương pháp điều chỉnh để giúp nhanh chóng khôi phục lại trạng thái tốt nhất của thiết bị.
I. Phương pháp điều chỉnh nhãn không đồng đều
Sự không bằng phẳng của nhãn thường xuất hiện dưới dạng nhăn hoặc xiên, và các nguyên nhân chính bao gồm độ lệch vị trí cảm biến, tốc độ không phù hợp hoặc các bộ phận cơ khí lỏng lẻo. Sau đây là các bước giải quyết cụ thể:
•Điều chỉnh vị trí cảm biến quang điện: Hãy chắc chắn rằng chiều dài mở rộng của nhãn được kiểm soát trong phạm vi 3-5mm trên bảng khử dấu để tối ưu hóa độ chính xác của nhãn và tránh gấp nhãn hoặc bù đắp.
•Phù hợp với tốc độ ghi nhãn và giao hàng: Điều chỉnh đồng bộ tốc độ cho ăn và thời gian ghi nhãn thông qua bảng điều khiển thiết bị, loại bỏ các nếp gấp nhãn do chênh lệch tốc độ.
•Tối ưu hóa khoảng cách giữa băng tải và ván: Điều chỉnh khoảng cách đến 1 - 3 mm, ngăn ngừa nếp nhăn hoặc quỹ đạo thân chai bị lệch do quá rộng.
•Hiệu chỉnh khoảng cách giữa tấm khử tiêu chuẩn và thân chai: Duy trì khoảng cách song song trong vòng 1 - 3 mm, đảm bảo nhãn được tháo ra và phù hợp với bề mặt thùng chứa.
•Kiểm tra báo chí bánh xe với giải phóng mặt bằng trống: Khoảng cách quá lớn dẫn đến giấy đánh dấu lỏng lẻo, cần phải điều chỉnh độ căng bằng lò xo kéo hoặc khối ma sát, đảm bảo việc vận chuyển nhãn trơn tru.
II. Giải pháp ghi nhãn sai vị trí
Các vấn đề sai lệch có thể xuất phát từ việc dán nhãn lỏng lẻo hoặc thiết bị không được định vị đúng và có thể được khắc phục bằng các bước sau:
•Băng keo dán nhãn: Đảm bảo rằng thiết bị dải báo chí được cố định chắc chắn, ngăn ngừa sự lỏng lẻo của dải nhãn và độ lệch phát hiện mắt điện.
•Căn chỉnh vị trí đối tượng được dán: Làm cho vật thể song song với hướng đánh dấu của nhãn, tránh lệch nhãn do vị trí nghiêng.
•Ổn định đối tượng xoay: Vật thể nhẹ cần đặt cọc xuống đè lên, đảm bảo vị trí dán nhãn chuyển động thuận lợi.
•Điều chỉnh cơ chế kéo: Ép chặt cơ cấu kéo vừa phải, tránh bị trượt hoặc quá chặt.
•Đặt thời gian trễ nhãn: Trong chế độ hai tiêu chuẩn, cấu hình tín hiệu trễ thời gian của nhãn thứ hai, ngăn ngừa phôi quay quá sớm.
III. Phương pháp điều chỉnh ghi nhãn xiên
Các vấn đề về độ lệch thường được gây ra bởi các thành phần cơ khí không song song hoặc lực không đồng đều và cần được hiệu chuẩn cẩn thận:
•Điều chỉnh kẹp ghế song song: Đảm bảo ghế kẹp trên và dưới song song, loại bỏ sự lệch nhãn do nghiêng.
•Khoảng cách giữa kẹp ngón tay thống nhất và bảng tiêu chuẩn: Kiểm tra và điều chỉnh khoảng cách giữa các điểm nhất trí, tránh bị lực cục bộ không đều.
•Cân bằng kẹp ngón tay chịu lực: Kẹp hiệu chuẩn đồng bộ đề cập đến điểm chịu lực để ngăn chặn lực kéo quá lớn ở một bên.
•Tối ưu hóa vị trí cam: Điều chỉnh cam để đồng bộ hóa thời gian đánh dấu lỏng lẻo với chuyển động phôi, tránh bóc vỏ quá sớm hoặc quá muộn.
•Cài đặt hộp đánh dấu cố định: Đảm bảo hộp đánh dấu được đặt theo chiều ngang để ngăn chặn nhãn giao hàng nghiêng.
4.Phương pháp điều chỉnh vị trí ghi nhãn không chính xác
Di chuyển vị trí ảnh hưởng đến mỹ quan của sản phẩm, cần bắt đầu từ thiết kế băng chuyển và nhãn:
•Băng tải hiệu chuẩn Cao và thấp: Điều chỉnh vị trí băng tải phù hợp với tiêu đề, tránh quá cao hoặc quá thấp dẫn đến độ lệch trên và dưới nhãn.
•Kiểm soát chiều rộng cạnh phế liệu của nhãn: Kiểm soát lỗi chiều rộng cạnh thải trong ± 1 mm, giảm độ lệch vị trí do chiều rộng không đồng đều.
•Chặn giấy cố định: Đảm bảo rằng các khối chặn được lắp đặt chắc chắn để ngăn các thẻ đi chệch khỏi đường dẫn định trước trong quá trình phân phối.
V. Tác động của môi trường và vật liệu
Các yếu tố bên ngoài và đặc tính vật liệu cũng quan trọng như nhau, cần quản lý tổng hợp:
•Kiểm soát độ ẩm môi trường: Giữ môi trường làm việc khô ráo, ngăn ngừa độ ẩm quá cao dẫn đến thay đổi độ dính của nhãn.
•Kiểm tra vật liệu nhãn: Chọn nhãn có tính chống kéo mạnh, tránh vật liệu quá mỏng hoặc bóc tách bất quy tắc.
•Làm sạch thiết bị thường xuyên: Loại bỏ bụi bẩn và dầu, đảm bảo đầu dán và bề mặt thùng chứa sạch sẽ, nâng cao hiệu quả phù hợp.
VI. Bảo trì và phòng ngừa
Để đảm bảo hoạt động ổn định lâu dài, bạn nên áp dụng các chiến lược bảo trì sau:
•Kiểm tra các bộ phận cơ khí thường xuyên: Bao gồm độ phẳng băng tải, độ nhạy cảm của cảm biến và độ bám chặt của đầu dán, kịp thời thay thế các bộ phận bị mòn.
•Quy trình vận hành đặc tả: Đào tạo nhân viên thao tác làm việc theo quy trình, giảm sai sót của con người.
•Thiết lập một chương trình bảo trì phòng ngừa: Chẳng hạn như bôi trơn ổ trục thường xuyên và kiểm tra các thành phần khí nén để kéo dài tuổi thọ thiết bị.