-
Thông tin E-mail
psf@china-jianan.com
-
Điện thoại
15057360160
-
Địa chỉ
Số 118 đại lộ Giang Nam, đường Âu Bắc, huyện Vĩnh Gia, thành phố Ôn Châu, tỉnh Chiết Giang
Về chúng tôi
Zhejiang Canaan Technology Co., Ltd
Hiệu quả cao hình thành nghệ thuật dưới áp lực chính xác của máy ép viên tốc độ cao
Ngày:2025-10-20Đọc:0
Máy ép viên tốc độ cao là thiết bị cốt lõi trong ngành công nghiệp hiện đại để đạt được sự hình thành hiệu quả của vật liệu bột. Nguyên tắc làm việc của nó kết hợp thiết kế cơ học chính xác với công nghệ điều khiển áp suất động để đạt được sản xuất hiệu quả hàng nghìn chiếc mỗi phút thông qua hoạt động hợp tác nhiều giai đoạn.Thiết bị quay với trục chính làm nguồn năng lượng, điều khiển các cú đấm lên và xuống trong hệ thống đường ray ba chiều để hoàn thành chuyển động thẳng đứng chính xác, phối hợp với hệ thống áp suất hai giai đoạn trước và áp suất chính, cuối cùng nén bột thuốc, nguyên liệu hóa học hoặc hạt thực phẩm thành viên tiêu chuẩn.
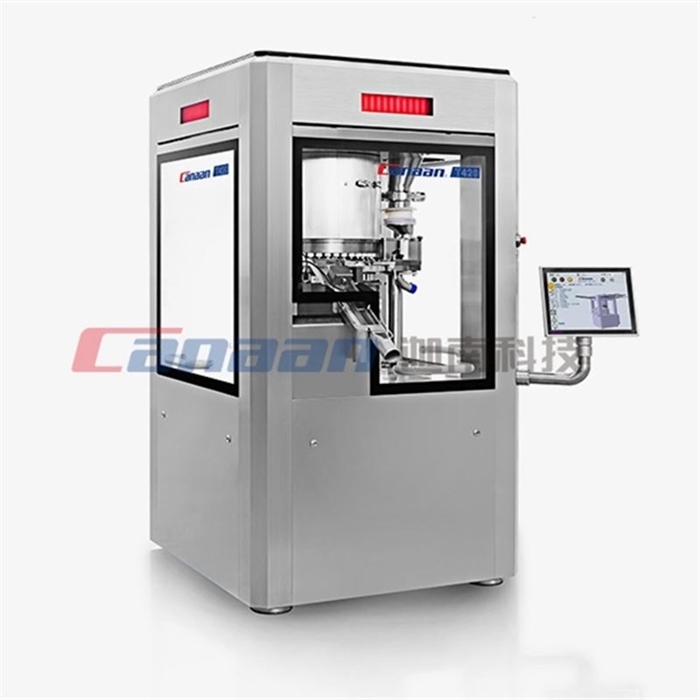
1. Truyền tải điện và hệ thống định vị không gian:
Cơ thể chính của máy ép viên tốc độ cao sử dụng cấu trúc khung kiểu hộp. Bốn cột được kết nối với thân hộp hàn lên và xuống bằng bu lông, tạo thành một hệ thống hỗ trợ cứng nhắc. Trục chính được điều khiển bằng động cơ biến tần, qua bộ giảm tốc Worm Gear sẽ ổn định tốc độ quay trong khoảng 25-77 vòng/phút, đảm bảo tính ổn định của vòng quay bàn xoay. Sự kết hợp của các cú đấm được phân bố đều trên vòng tròn của bàn xoay (bao gồm thanh đấm trên và dưới và lỗ khuôn trung bình) xoay đồng bộ với trục chính. Vị trí thẳng đứng của nó được điều khiển chính xác bởi đường viền bề mặt của đường ray trên và dưới: hướng dẫn đường ray trên và hướng dẫn các cú đấm đi lên để hoàn thành việc đóng gói, hướng dẫn đường ray xuống buộc các cú đấm đi xuống để thực hiện nén, tạo thành một quỹ đạo chuyển động khép kín trong không gian ba chiều.
2. Hệ thống điều khiển áp suất hai giai đoạn:
Quá trình áp dụng áp suất được chia thành hai giai đoạn là áp suất trước và áp suất chính. Khi cú đấm quay đến vị trí bánh xe ép trước, hệ thống thủy lực điều khiển bánh xe ép trước để áp dụng áp lực ban đầu lên vật liệu, loại trừ không khí giữa các hạt và hình thành ban đầu. Sau đó, cú đấm vào khu vực bánh xe chính để hoàn thành nén cuối cùng dưới áp suất cao hơn. Giá trị áp suất có thể được điều chỉnh trong thời gian thực thông qua cấu trúc hỗ trợ kết nối mềm của xi lanh thủy lực. Thiết kế áp suất phân loại này đảm bảo tính đồng nhất của mật độ máy tính bảng và tránh phản ứng vật liệu hoặc mất khuôn do áp suất cao một giai đoạn.
3. Hệ thống điền thông minh và kiểm soát chất lượng:
Hệ thống làm đầy vật liệu sử dụng sự kết hợp của bộ nạp cưỡng bức và máy cạo định lượng để đạt được quá tải bằng cách khuấy cánh quạt. Sau đó, lượng đấm tăng dưới sự kiểm soát của cam điền, loại bỏ chính xác bột dư thừa. Cơ chế điều chỉnh trọng lượng tấm đạt được kiểm soát độ dày lớp 0,01mm bằng cách thay đổi vị trí bánh xe ép xuống để điều chỉnh khoảng cách giữa các cú đấm. Thiết bị hiện đại tích hợp ổ đĩa động cơ servo và cảm biến đo lực, theo dõi lực đấm trong thời gian thực và phản hồi đến hệ thống điều khiển, tạo thành hệ thống đảm bảo chất lượng vòng kín, đảm bảo sự khác biệt về trọng lượng của mỗi sản phẩm được kiểm soát trong vòng ± 1%.