-
Thông tin E-mail
shouwang6368@126.com
-
Điện thoại
18051034886
-
Địa chỉ
Số 19 đường Sơn Đông, Đoàn Khu phát triển kinh tế Lishui, Nam Kinh
Về chúng tôi
Nanjing Shouwang Machinery Equipment Co., Ltd
Hệ thống phân phối tự động: Kiểm soát chính xác khối lượng ・Làm việc cùng nhau hiệu quả
Ngày:2025-09-29Đọc:5
Hệ thống phân phối tự động: Kiểm soát chính xác khối lượng ・Làm việc cùng nhau hiệu quả
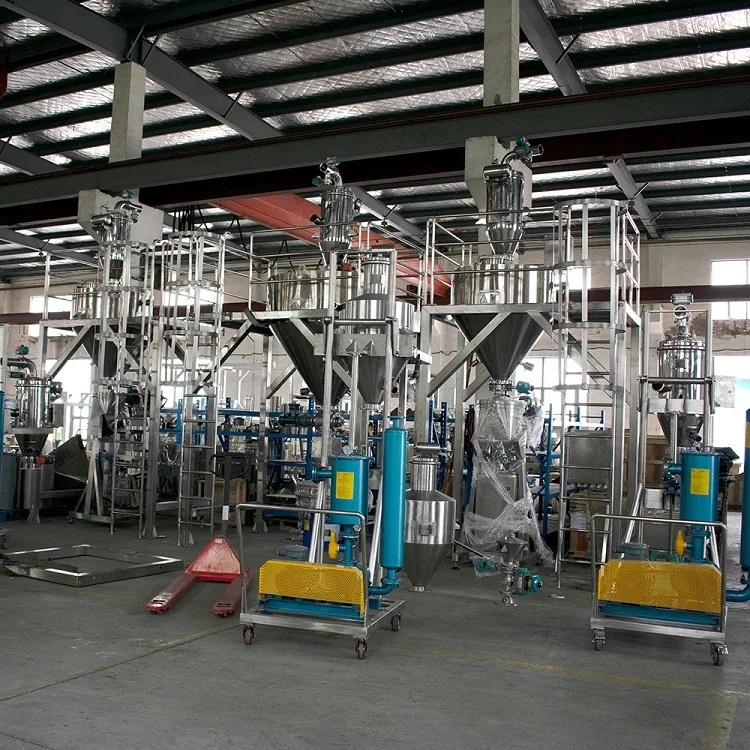
Hệ thống trộn tự độngNó là một đơn vị sản xuất cốt lõi để đạt được sự pha trộn chính xác của nhiều loại vật liệu theo tỷ lệ đặt trước thông qua thiết bị tự động hóa. Nó được sử dụng rộng rãi trong hóa chất, thực phẩm, dược phẩm, vật liệu xây dựng và các ngành công nghiệp khác có yêu cầu cao về độ chính xác, hiệu quả và an toàn của thành phần. Chất lượng công việc trực tiếp quyết định chất lượng sản phẩm cuối cùng, cần tập trung kiểm soát 7 điểm công việc lớn sau đây:
I. Giai đoạn đầu: Các đặc tính vật liệu phù hợp với tính phù hợp của hệ thống
Trước khi trộn cần xác định rõ các thuộc tính vật liệu, đảm bảo thiết kế hệ thống và các đặc tính vật liệu "phù hợp chính xác", tránh lỗi thành phần hoặc lỗi thiết bị do phù hợp không đúng:
Phân tích tài sản vật liệu
Ghi lại các thông số chính của vật liệu: kích thước hạt (bột/hạt/miếng nhỏ), độ ẩm (cho dù nó dễ dàng để hấp thụ độ ẩm và khối), tính lưu động (cho dù nó dễ dàng để bắc cầu và tắc nghẽn), ăn mòn (cho dù nó cần vật liệu chống ăn mòn), dễ cháy và nổ (cho dù nó cần thiết kế chống cháy nổ);
Ví dụ: bột mì của ngành công nghiệp thực phẩm (bụi dễ bay hơi) cần được trang bị thiết bị loại bỏ bụi áp suất âm, chất lỏng ăn mòn của ngành công nghiệp hóa chất cần bể đo bằng thép không gỉ, và cát và đá của ngành công nghiệp vật liệu xây dựng (mài mòn cao) cần băng tải trục vít của vật liệu chịu mài mòn.
Hệ thống chọn phù hợp
Phù hợp với thiết bị đo lường: vật liệu có tính lưu động tốt được chọn "quy mô vành đai", "quy mô xoắn ốc", vật liệu dính được chọn "mô-đun cân+bể trộn", vật liệu lỏng được chọn "đồng hồ đo lưu lượng điện từ", "bơm đo khối lượng";
Phù hợp với thiết bị vận chuyển: băng tải dây chuyền ống/máy hút áp suất âm cho vật liệu bột, băng tải đai/thang máy thùng cho vật liệu hạt, tránh dư lượng vật liệu hoặc mất mát do lựa chọn sai thiết bị vận chuyển.
B5-05=giá trị thông số Kd, (cài 2)
"Độ chính xác" là mục tiêu cốt lõi của hệ thống pha chế tự động, cần thiết lập quản lý vòng kín từ ba khía cạnh "đo lường, kiểm soát và hiệu chuẩn":
Thiết bị đo lường đảm bảo độ chính xác
Chọn thiết bị đo lường phù hợp với yêu cầu độ chính xác sản xuất: chẳng hạn như ngành công nghiệp dược phẩm cần độ chính xác ± 0,1% tế bào tải, ngành công nghiệp vật liệu xây dựng có thể được nới lỏng đến ± 0,5%;
Thông số kỹ thuật cài đặt thiết bị đo lường: mô-đun cân cần được cài đặt theo chiều ngang để tránh nhiễu rung (có thể được trang bị miếng đệm giảm xóc); Đồng hồ đo lưu lượng cần tránh xa thân bơm, van, giảm lỗi do nhiễu loạn chất lỏng.
Điều khiển chính xác chương trình PLC
Đặt trước "logic thành phần phân đoạn": đối với vật liệu số lượng lớn (chiếm>50%), sử dụng chế độ "cho ăn nhanh+bổ sung chậm" (chẳng hạn như thêm 90% xếp hạng trước, sau đó từ từ bổ sung đến 100%), tránh vật liệu quá tải;
Phản hồi dữ liệu thời gian thực: dữ liệu đo được truyền đến PLC trong thời gian thực thông qua cảm biến, nếu độ lệch khối lượng thành phần của vật liệu vượt quá giá trị đặt trước (như ± 0,3%), hệ thống sẽ tự động tạm dừng và báo động, chờ xác nhận thủ công sau đó tiếp tục.
Định kỳ hiệu chuẩn&kiểm tra
Hiệu chuẩn hàng ngày: hiệu chuẩn thiết bị đo bằng trọng lượng tiêu chuẩn (đối với thiết bị cân), đồng hồ đo lưu lượng tiêu chuẩn (đối với đồng hồ đo lưu lượng) trước ca làm việc hàng ngày, ghi lại dữ liệu hiệu chuẩn;
Xác minh định kỳ: thực hiện "khối lượng thành phần thực tế và kiểm tra so sánh giá trị lý thuyết" mỗi tháng, chẳng hạn như 100kg thành phần lý thuyết (60kg thành phần A+40kg thành phần B), độ lệch sau khi cân thực tế cần ≤ độ chính xác đặt trước, nếu không thiết bị kiểm tra lỗi (chẳng hạn như trôi dạt cảm biến, trượt đai).
III. Hiệu quả: Hiệp đồng nhịp điệu của quy trình nguyên liệu
Tránh "không hiệu quả chờ đợi", bạn cần nâng cao hiệu quả tổng thể thông qua "tối ưu hóa tuần tự, liên kết thiết bị":
Tối ưu hóa thứ tự thành phần
Theo nguyên tắc "lớn trước khi nhỏ, khô trước khi ướt": trước tiên kết hợp với các vật liệu lớn có tỷ lệ chiếm tỷ lệ cao (chẳng hạn như cát và đá trong vật liệu xây dựng, sau đó xi măng), để giảm sự pha trộn không đồng đều của các vật liệu nhỏ được bao phủ bởi các vật liệu lớn; Đầu tiên là vật liệu khô, sau đó là vật liệu lỏng/dính, tránh dính thiết bị;
Thành phần song song đa vật liệu: Nếu hệ thống có nhiều đơn vị đo lường độc lập (chẳng hạn như nhiều nhóm bể cân), có thể đo lường các vật liệu khác nhau cùng một lúc (chẳng hạn như đo lường vật liệu A trong bể 1 #, đo lường vật liệu B trong bể 2 #), sau khi đo lường hoàn thành, dỡ đồng bộ vào thiết bị trộn, rút ngắn tổng thời gian.
Kiểm soát liên kết thiết bị
Thiết lập logic liên kết "cho ăn-đo-đổ-trộn": Khi bể đo hoàn thành việc đo lường vật liệu A, hệ thống sẽ tự động kích hoạt van xả để mở, đồng thời thông báo cho thiết bị cho ăn là lô tiếp theo của vật liệu A bổ sung;
Tránh thiết bị chạy rỗng: Nếu thiết bị trộn không hoàn thành việc trộn lô trước, hệ thống sẽ tự động tạm dừng việc đổ vật liệu tiếp theo để ngăn vật liệu tích tụ trong cổng đổ.
An toàn: Tránh rủi ro thiết bị và vật liệu
Hệ thống phân phối tự động liên quan đến điện, cơ khí, vật liệu (một phần dễ cháy và nổ/độc hại), yêu cầu thiết lập nhiều lớp bảo vệ an toàn:
Bảo vệ an toàn thiết bị
Bảo vệ máy móc: thiết bị vận chuyển (chẳng hạn như dây đai, dây chuyền) được trang bị thêm vỏ bảo vệ, công tắc giới hạn bể đo/bể trộn (để ngăn chặn quá áp/mức siêu), nút dừng khẩn cấp cần phải đạt được trong phạm vi 1,5m xung quanh thiết bị;
An toàn điện: Cảnh chống cháy nổ (chẳng hạn như hóa chất) chọn động cơ chống cháy nổ, PLC và cáp, điện trở nối đất của thiết bị ≤4Ω, tránh tích tụ tĩnh gây ra tai nạn.
Kiểm soát an toàn vật liệu
Vật liệu độc hại/ăn mòn: sử dụng bể đo kín+vận chuyển đường ống, người vận hành cần đeo mặt nạ khí/găng tay chống ăn mòn, thiết bị rửa mắt khẩn cấp, thiết bị phun nước xung quanh thiết bị;
Vật liệu dễ cháy và nổ: Hệ thống cần chống tĩnh điện (ví dụ: nối đất đường ống, xử lý dẫn điện các bộ phận phi kim loại), cấm sử dụng các bộ phận dễ tạo tia lửa (ví dụ: scraper sắt), thiết lập máy dò khí dễ cháy tại chỗ.
Xử lý khẩn cấp bất thường
Logic xử lý lỗi đặt trước: chẳng hạn như tắc nghẽn vật liệu (cảm biến phát hiện không có vật liệu xả trong bể đo), hệ thống tự động khởi động máy rung (hoặc chuyển ngược) để dọn dẹp, nếu không được giải quyết trong vòng 10 giây thì báo động dừng;
Quyền khẩn cấp nhân tạo: Khi hệ thống bị lỗi, người vận hành có thể cắt thiết bị nguy hiểm (chẳng hạn như đóng van nạp, dừng động cơ) bằng "chế độ thủ công", tránh tai nạn mở rộng.
V. Làm sạch: ngăn ngừa ô nhiễm chéo vật liệu
Đặc biệt trong ngành công nghiệp thực phẩm và dược phẩm, "không ô nhiễm chéo" là một yêu cầu cứng nhắc, cần phải làm sạch thiết bị và kiểm soát dư lượng:
Tiêu chuẩn hóa quy trình làm sạch
Làm sạch giữa các lô: sau mỗi lô thành phần hoàn thành, bể đo, van xả, đường ống vận chuyển được làm sạch (vật liệu khô được làm sạch bằng khí nén, vật liệu nhớt/lỏng được rửa sạch bằng nước sạch/chất tẩy rửa đặc biệt);
Làm sạch tiếp nhiên liệu: Trước khi thay đổi giống vật liệu, cần phải "xác minh sạch" (chẳng hạn như lau tường bên trong của ống bằng gạc trắng, không có dư lượng nhìn thấy được; hoặc lấy mẫu để phát hiện dư lượng ≤10ppm), lô tiếp theo có thể được bắt đầu sau khi làm sạch đủ điều kiện.
Phù hợp với thiết bị làm sạch
Dễ dàng làm sạch thiết kế: bể đo, tường bên trong của đường ống cần được mịn màng (độ nhám Ra≤0,8μm), tránh góc chết; Chọn kết nối đường ống gắn nhanh (chẳng hạn như kết nối kẹp), dễ dàng tháo dỡ và làm sạch;
Thiết bị làm sạch đặc biệt: Ngành công nghiệp thực phẩm có thể được trang bị thêm "Hệ thống làm sạch trực tuyến CIP" (làm sạch tại chỗ), tự động rửa sạch bên trong thiết bị bằng chất lỏng làm sạch áp suất cao và nhiệt độ cao, giảm hoạt động thủ công.
Video tổng hợp tin tức tuân theo luật sử dụng hợp lý – Fair use for news reporting (
Thực hiện "có thể ngược dòng, có thể phân tích" thông qua giám sát dữ liệu, thuận tiện cho việc kiểm tra vấn đề và tối ưu hóa quy trình:
Giám sát và báo động thời gian thực
Phòng điều khiển trung tâm thiết lập giao diện giám sát: hiển thị thời gian thực các giá trị đo lường vật liệu khác nhau, trạng thái hoạt động của thiết bị (chẳng hạn như dòng điện động cơ, công tắc van), thông tin bất thường (chẳng hạn như độ chính xác vượt quá, lỗi thiết bị), thông tin báo động cần tín hiệu âm thanh và ánh sáng và ghi lại;
Kiểm soát quá hạn các thông số chính: chẳng hạn như độ chính xác đo lường, thời gian trộn, nhiệt độ thiết bị và các thông số khác quá hạn, hệ thống sẽ tự động tạm dừng và khóa, sau khi xác nhận nguyên nhân bằng tay để mở khóa.
Truy xuất và phân tích dữ liệu
Lưu trữ dữ liệu: ghi lại "tên vật liệu, số lô, dữ liệu đo lường, người vận hành, trạng thái thiết bị, thời gian" của mỗi lô thành phần, thời gian lưu trữ dữ liệu cần tuân thủ các tiêu chuẩn công nghiệp (ví dụ: lưu trữ ngành dược phẩm ≥ 3 năm);
Phân tích dữ liệu: Thường xuyên (ví dụ: hàng tuần) thống kê tỷ lệ vượt qua độ chính xác của thành phần, tỷ lệ thất bại của thiết bị, nguyên nhân của độ lệch phân tích (ví dụ: độ chính xác thường xuyên của vật liệu vượt quá tiêu chuẩn, có thể là lão hóa của cảm biến), tối ưu hóa mục tiêu (ví dụ: thay thế cảm biến).