-
Thông tin E-mail
shouwang6368@126.com
-
Điện thoại
18051034886
-
Địa chỉ
Số 19 đường Sơn Đông, Đoàn Khu phát triển kinh tế Lishui, Nam Kinh
Về chúng tôi
Nanjing Shouwang Machinery Equipment Co., Ltd
Unpacked Thiết bị cho ăn: một phím Unpacked túi, hướng dẫn vận hành cho ăn điều khiển thông minh
Ngày:2025-09-29Đọc:4
Unpacked Thiết bị cho ăn: một phím Unpacked túi, hướng dẫn vận hành cho ăn điều khiển thông minh
Unpacked Thiết bị cho ănSử dụng toàn bộ quy trình
I. Chuẩn bị trước khi hoạt động
Kiểm tra thiết bị
Phần cơ khí: Kiểm tra xem các bộ phận như lưỡi dao, kẹp, băng tải và các bộ phận khác có còn nguyên vẹn hay không, không bị lỏng lẻo hoặc mòn.
Hệ thống điện: xác nhận rằng động cơ, cảm biến, tủ điều khiển được kết nối bình thường, không có nguy cơ rò rỉ hoặc ngắn mạch.
Thiết bị an toàn: Kiểm tra nút dừng khẩn cấp, lưới an toàn, chức năng chuỗi cửa bảo vệ để đảm bảo tắt máy ngay lập tức trong trường hợp thất bại.
Hệ thống loại bỏ bụi: Kiểm tra xem bộ thu bụi túi, đường ống thu bụi có thông thoáng hay không để tránh rò rỉ bụi.
Chuẩn bị vật liệu
Kiểm tra túi tấn/túi nhỏ: xác nhận túi đóng gói không bị hỏng, ẩm hoặc đóng cục, tránh thẻ khi cho ăn.
Tiền xử lý: sấy khô trước các vật liệu hấp thụ độ ẩm dễ dàng (như xi măng, phân bón); Phá vỡ các vật liệu lớn, chẳng hạn như quặng, được thực hiện.
Hồ sơ lô: Quét mã QR túi hoặc ghi số lô để truy tìm chất lượng dễ dàng.
Xác nhận môi trường
Điều kiện thông gió: Đảm bảo thông gió tốt xung quanh thiết bị và nồng độ bụi phù hợp với tiêu chuẩn sức khỏe nghề nghiệp (≤8mg/m³).
Dọn dẹp không gian: Loại bỏ các mảnh vụn xung quanh đầu vào để ngăn chặn sự can thiệp vào hoạt động của thiết bị.
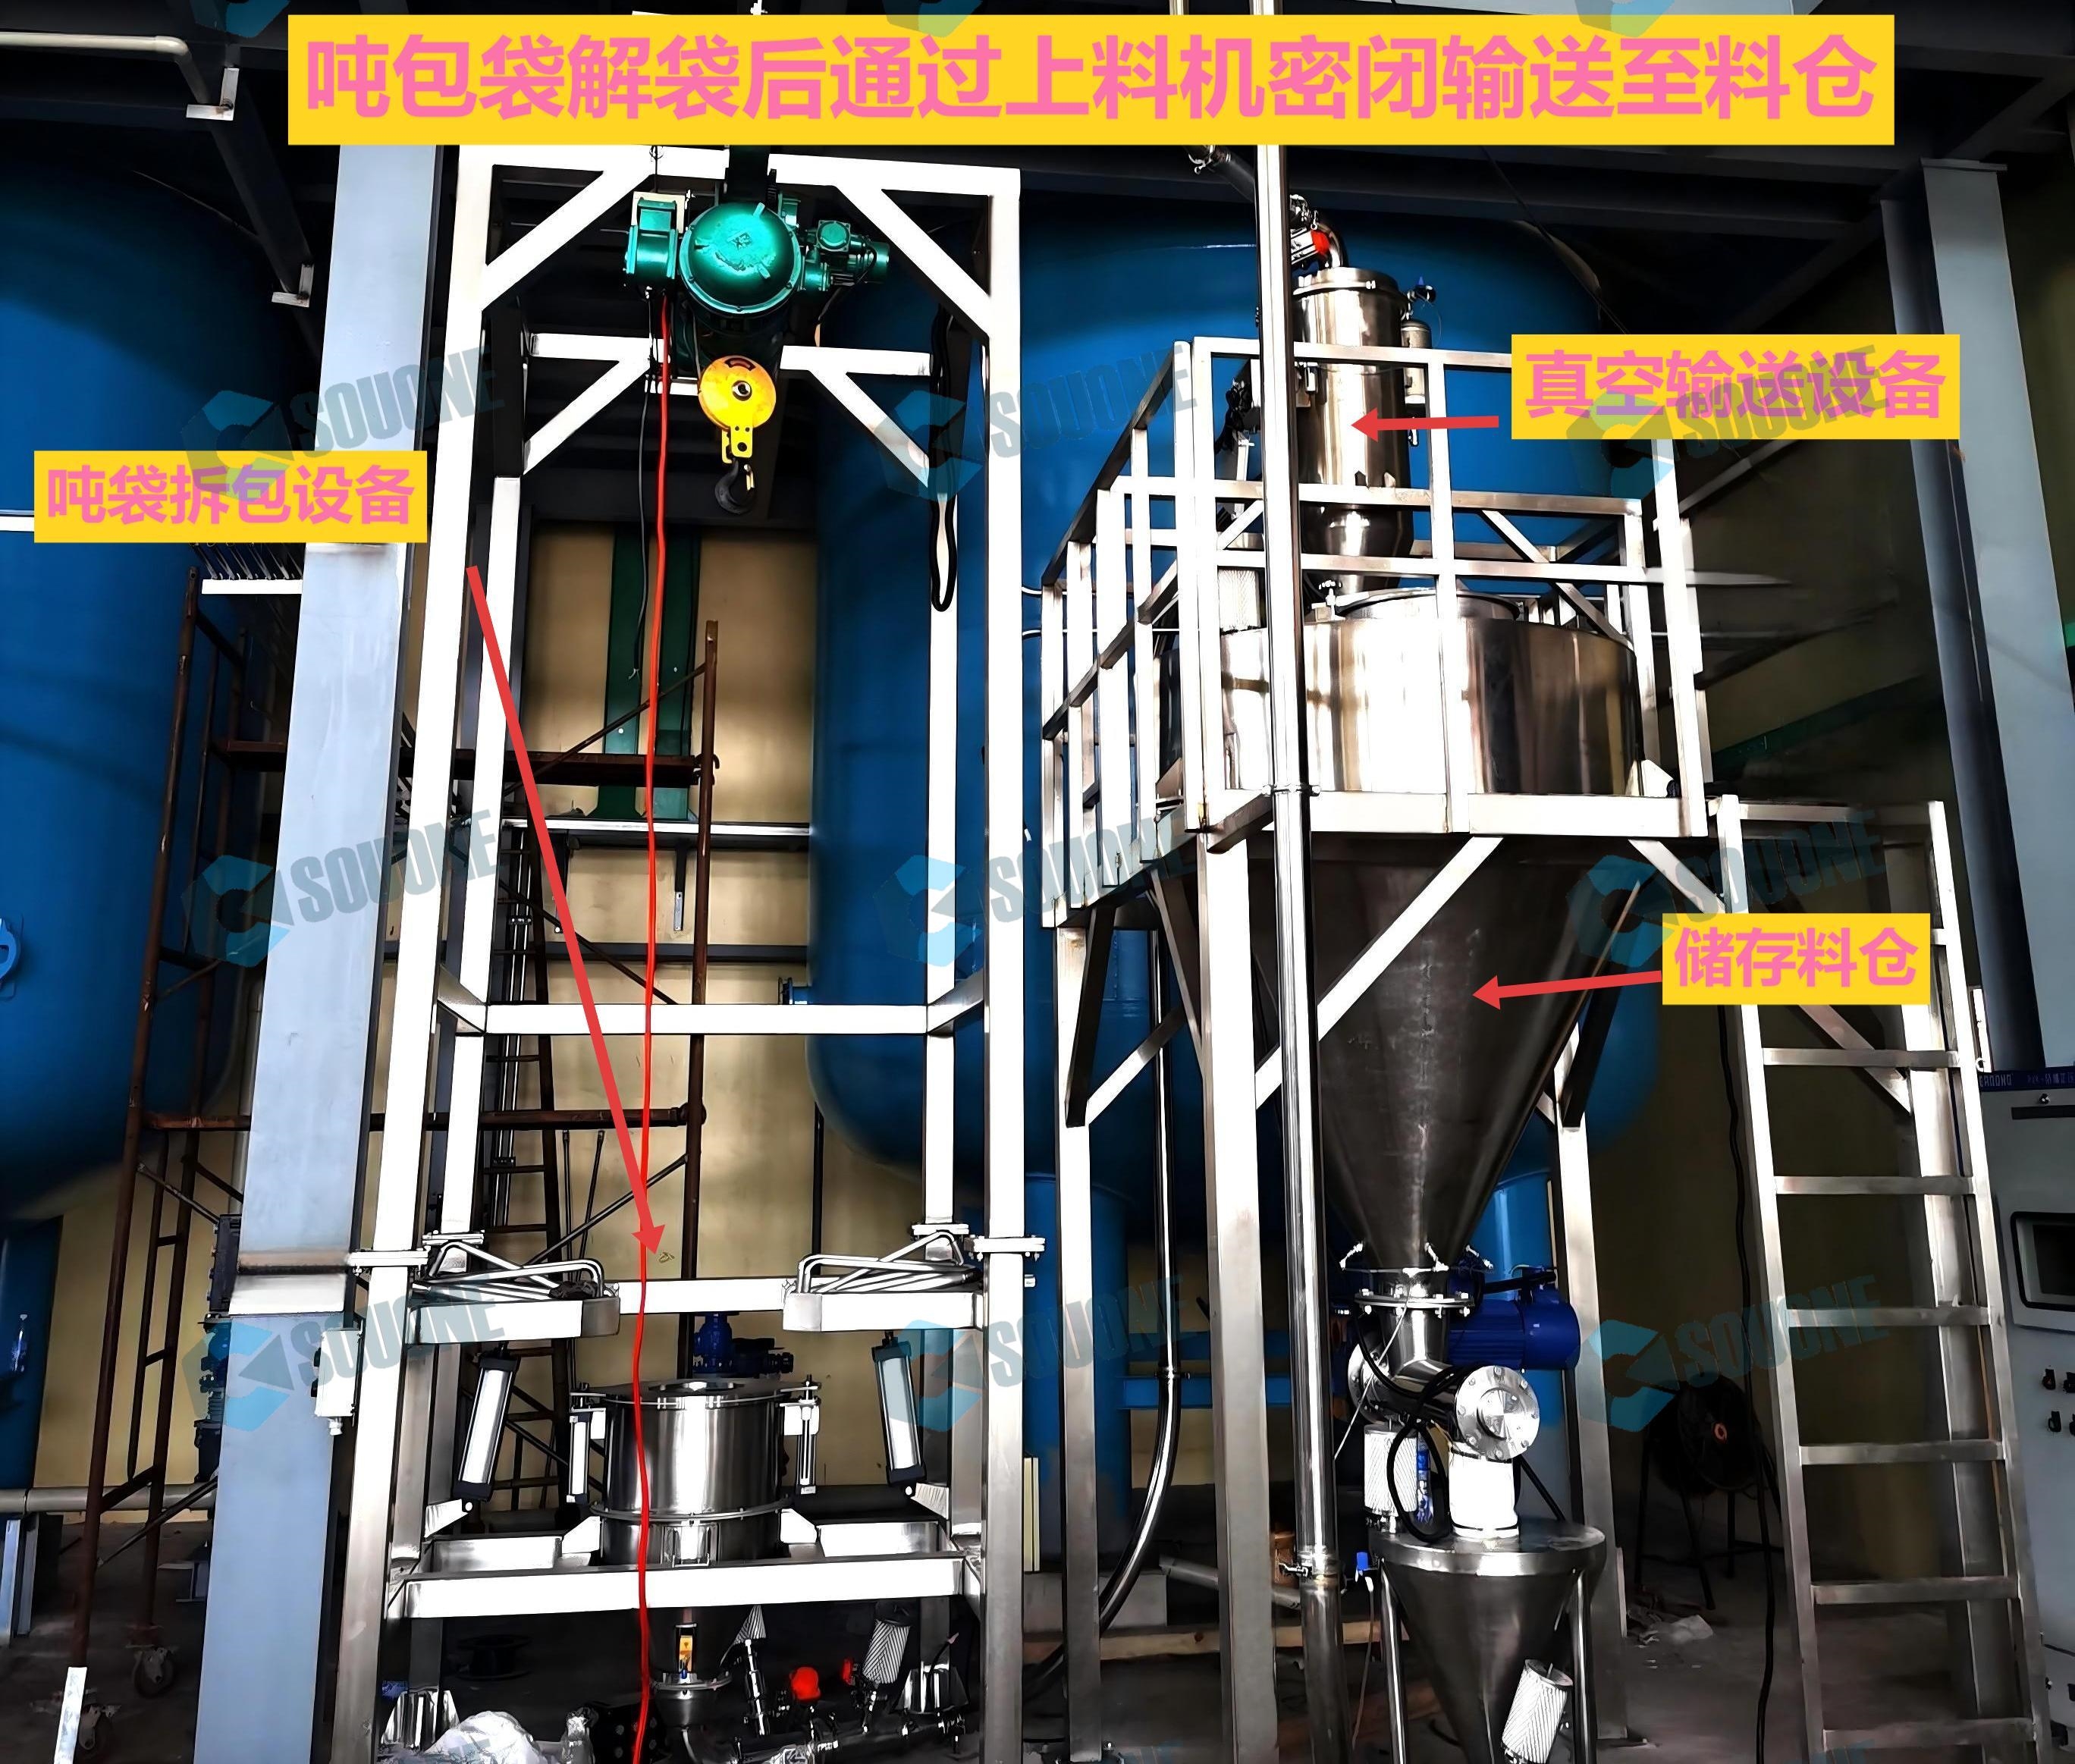
II. Khởi động và gỡ lỗi thiết bị cho ăn tháo dỡ
Bật nguồn Preheating
Khởi động nguồn điện tủ điều khiển, làm nóng động cơ, cảm biến và các bộ phận khác (mùa đông cần kéo dài thời gian làm nóng).
Kiểm tra trạng thái thiết bị thông qua HMI (giao diện người-máy) để xác nhận thông tin không báo động.
Thiết lập tham số
Tốc độ cho ăn: Điều chỉnh tốc độ băng tải/vít (thường là 50-200r/phút) theo tính lưu động của vật liệu (ví dụ: bột, hạt).
Sức mạnh cắt: trên túi dày hoặc túi nhiều lớp, tăng áp lực lưỡi; Đối với túi mỏng, giảm áp lực phòng ngừa hư hỏng.
Thông số loại bỏ bụi: Đặt khoảng thời gian phun và thổi của bộ thu bụi xung (thường là 10-30 giây/lần) và áp suất (0,4-0,6 MPa).
Chạy thử nghiệm không tải
Khởi động thiết bị và quan sát xem dây xích, băng tải có hoạt động trơn tru hay không, âm thanh không khác nhau hoặc catton.
Kiểm tra độ hút của hệ thống loại bỏ bụi để đảm bảo rằng miệng nạp không có bụi tràn ra ngoài.
III. Các bước vận hành cho ăn
Quy trình cho ăn túi tấn
Định vị nâng: Nâng túi tấn lên trên máy bay điều lệ tháo dỡ bằng xe hơi hoặc xe nâng, cố định miệng túi bằng móc hoặc kẹp.
Tự động mở: bắt đầu thiết bị cắt, lưỡi cắt đáy túi hoặc bên cạnh, vật liệu rơi xuống phễu bên dưới thông qua trọng lực.
Hỗ trợ rung: trên vật liệu dính, bật máy rung để thúc đẩy xả, ngăn chặn tắc nghẽn.
Xử lý túi rỗng: Sau khi hoàn thành việc cho ăn, túi rỗng sẽ tự động được gấp lại hoặc nén, được gửi qua băng tải.
Quy trình cho ăn túi nhỏ
Tháo túi bằng tay: Người vận hành đeo mặt nạ chống bụi, rạch túi nhỏ bằng kéo và đổ phễu xả.
Túi phá tự động (tùy chọn): Một số thiết bị được trang bị máy phá túi nhỏ, tự động rạch miệng túi bằng lưỡi xoay.
Sàng lọc loại bỏ tạp chất: vật liệu loại bỏ các tạp chất như vụn giấy, đầu dây bằng màn hình rung.
Vận chuyển vật liệu và trộn
Vận chuyển khí nén: Vật liệu dạng bột được vận chuyển đến bể bằng quạt Rotz hoặc máy nén khí.
Vận chuyển vít: Vật liệu dạng hạt được gửi đến máy trộn bằng băng tải trục vít.
Trộn trực tuyến: Trộn đều đạt được bằng máy trộn ống hoặc máy trộn tĩnh khi cho ăn nhiều vật liệu.
IV. Giám sát và điều chỉnh hoạt động
Giám sát dữ liệu thời gian thực
Xem các thông số như khối lượng thức ăn, tốc độ quay của thiết bị, hiệu quả loại bỏ bụi và các thông số khác thông qua hệ thống HMI hoặc SCADA.
So sánh lượng thức ăn thực tế và giá trị cài đặt, báo động được kích hoạt khi độ lệch vượt quá 2%.
Xử lý ngoại lệ
Thẻ: Tắt máy ngay lập tức để làm sạch vật liệu bị chặn trong cổng nạp hoặc đường ống vận chuyển.
Lưỡi dao mài mòn: Thay thế lưỡi thụ động, điều chỉnh áp suất cắt.
Thất bại loại bỏ bụi: Kiểm tra xem túi vải có bị tắc hay không, làm sạch hoặc thay thế túi lọc.
Điều chỉnh động
Điều chỉnh tần số rung hoặc nhiệt độ thiết bị sưởi ấm theo sự thay đổi độ ẩm của vật liệu.
Đối với các vật liệu có hoạt tính cao (như bụi dễ cháy), giảm tốc độ vận chuyển và giảm tĩnh điện ma sát.
V. Thời gian chết và bảo trì
Tắt máy bình thường
Sau khi hoàn thành việc cho ăn, đợi vật liệu bên trong thiết bị trống, sau đó lần lượt tắt vận chuyển, loại bỏ bụi, nguồn điện động cơ.
Làm sạch các vật liệu còn lại trong miệng đầu vào để ngăn chặn sự kết tụ.
Tắt khẩn cấp
Nhấn nút dừng khẩn cấp, cắt điện ngay lập tức và khắc phục nguyên nhân của sự cố (chẳng hạn như người vào nhầm, thiết bị quá nóng).
Bảo trì hàng ngày
Làm sạch: Làm sạch bụi bên trong thiết bị mỗi tuần để tránh tích lũy ảnh hưởng đến độ chính xác.
Bôi trơn: Áp dụng mỡ hàng tháng cho chuỗi, vòng bi, giảm mài mòn.
Hiệu chuẩn: Các tế bào tải, đồng hồ đo lưu lượng được đánh dấu hàng quý để đảm bảo đo lường chính xác.
Quản lý phụ tùng
Dự trữ các bộ phận dễ bị tổn thương như lưỡi dao, túi lọc và băng tải để thiết lập cơ chế cảnh báo sớm hàng tồn kho.
Lịch sử lỗi thiết bị được ghi lại và lịch trình bảo trì được tối ưu hóa theo mục tiêu.