-
Thông tin E-mail
shouwang6368@126.com
-
Điện thoại
18051034886
-
Địa chỉ
Số 19 đường Sơn Đông, Đoàn Khu phát triển kinh tế Lishui, Nam Kinh
Về chúng tôi
Nanjing Shouwang Machinery Equipment Co., Ltd
Quy tắc vàng để lắp đặt máy nạp bột, xây dựng tuyến phòng thủ đầu tiên của sản xuất không bụi
Ngày:2025-09-29Đọc:4
Máy cho ăn bộtNó là thiết bị quan trọng để thực hiện tự động hóa vật liệu bột và xử lý chặt chẽ. Chất lượng lắp đặt của nó liên quan trực tiếp đến sự ổn định, an toàn, sạch sẽ và tuổi thọ hoạt động của sản xuất tiếp theo. Việc lắp đặt thành công không chỉ là "lắp đặt thiết bị", mà còn là khởi đầu của dự án hệ thống hóa.
Đây làMáy cho ăn bộtCác chi tiết chính và các điểm kỹ thuật trong quá trình cài đặt:
Chuẩn bị trước khi lắp đặt: Lập kế hoạch và hành động
Khảo sát hiện trường và quy hoạch bố cục
Xác nhận rằng vị trí lắp đặt có đủ không gian, dành riêng cho vận hành, bảo trì, truy cập (đề nghị phía trước và phía sau ≥800mm, phía trên ≥1000mm).
Lập kế hoạch đường nâng túi tấn (bán kính hoạt động của xe hoặc xe nâng) để đảm bảo việc nâng an toàn và thuận tiện.
Làm rõ cách thức kết nối và độ cao của cổng cho ăn, cổng xả với các thiết bị thượng nguồn và hạ nguồn như silo, băng tải.
Kiểm tra cơ sở hạ tầng
Mặt đất phẳng và chắc chắn, có thể chịu được trọng lượng đầy đủ của thiết bị (bao gồm túi tấn 2 tấn+trọng lượng của thiết bị).
Cung cấp điện dự trữ (thường 380V/220V, 50Hz), khí nén (0,4~0,7MPa, sạch và khô) giao diện.
Vị trí giao diện đường ống của hệ thống loại bỏ bụi được xác nhận, đảm bảo kết nối trơn tru với bộ thu bụi trung tâm hoặc với bộ thu bụi riêng.
Chấp nhận mở hộp
Kiểm tra sự xuất hiện của thiết bị để tìm thiệt hại vận chuyển.
Kiểm tra xem danh sách các phụ kiện (móc, vòng đệm, hộp lọc, hộp điều khiển, v.v.) có đầy đủ hay không.
B5-03=giá trị thông số Ki, (cài 3)
1. "Ổn định" - Cài đặt thiết bị vững chắc
Hiệu chuẩn ngang: Sử dụng mức độ tinh thần để điều chỉnh đế thiết bị, đảm bảo mức tổng thể (lỗi ≤2mm/m), ngăn chặn tải trọng của túi kẹp, mài mòn chuỗi.
Neo cố định: Giữ thiết bị an toàn trên mặt đất bằng bu lông mở rộng, ngăn ngừa dịch chuyển hoặc rung động trong quá trình vận hành.
Hỗ trợ tăng cường: Đối với thiết bị sử dụng lớn hoặc tần số cao, nên lắp thêm khung hỗ trợ phụ để nâng cao sự ổn định của cấu trúc.
2. "Mật" - Hệ thống niêm phong được khâu kín
Túi kẹp mặt bích niêm phong: Kiểm tra xem vòng đệm (thường là silicone hoặc fluororubber) có còn nguyên vẹn và không bị xoắn, áp dụng một lượng nhỏ silicone để tăng cường độ kín khi lắp đặt.
Con dấu kết nối đường ống: tất cả các kết nối mặt bích được trang bị một miếng đệm niêm phong, các bu lông được thắt chặt theo đường chéo đồng đều để tránh rò rỉ bột.
Niêm phong giao diện loại bỏ bụi: đảm bảo rằng đường ống loại bỏ bụi được kết nối chặt chẽ, không có điểm rò rỉ không khí, duy trì áp suất vi âm của hệ thống.
3. "Chuẩn" - Kết nối chính xác.
Kết nối cổng xả: Đảm bảo rằng cổng xả của máy cấp liệu được căn chỉnh với trung tâm của thiết bị hạ lưu (chẳng hạn như cổng nạp xoắn ốc, phễu), để tránh đổ vật liệu lệch.
Chiều cao phù hợp: thiết lập chiều cao thiết bị hợp lý để các vật liệu có thể chảy trơn tru vào các thiết bị cấp dưới và tránh phun ngược hoặc tắc nghẽn.
Giao diện khí nén/điện: khí quản được kết nối theo biểu tượng để tránh lỗi kết nối; Bảo vệ dây cáp, truy cập vào tủ điều khiển, nối đất đáng tin cậy.
4. "Sạch" - sạch sẽ và chống ô nhiễm
Làm sạch bên trong: Sau khi cài đặt xong, làm sạch cặn hàn bên trong thiết bị, bụi, dầu bẩn, đặc biệt là phễu, đĩa, khoang hộp mực.
Cài đặt môi trường không bụi: Khi lắp đặt trong xưởng sạch, hãy sử dụng các công cụ không bụi để tránh mang các chất gây ô nhiễm vào.
Cách ly kênh vật liệu: Sau khi lắp đặt xong, tạm thời niêm phong cổng nạp/xả bằng tấm mù hoặc màng nhựa để ngăn bụi xây dựng xâm nhập.
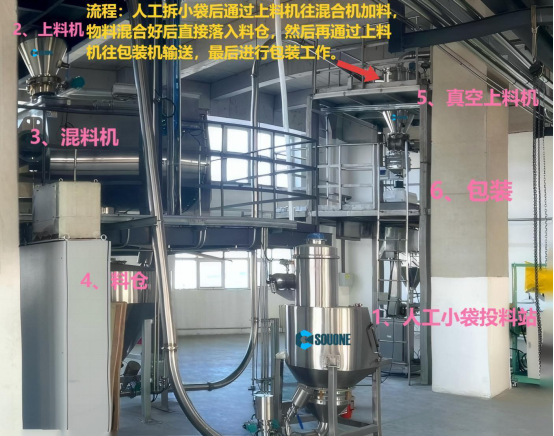
III. Gỡ lỗi và xác minh sau khi cài đặt
Chạy thử nghiệm không tải
Điểm điểm kiểm tra các động tác như cắp túi, đập, lên xuống, v. v. có thuận lợi hay không.
Kiểm tra hướng hoạt động của xi lanh khí, tốc độ có bình thường hay không.
Khởi động hệ thống loại bỏ bụi để kiểm tra chức năng thổi ngược xung.
Kiểm tra tải
Mô phỏng quá trình nâng, kẹp, mở túi bằng túi tấn rỗng.
Đầu tư một lượng nhỏ vật liệu để kiểm tra độ trôi chảy của vật liệu, quan sát xem có tắc nghẽn, rò rỉ bột hay không.
Kiểm tra kiểm soát kết nối trực tuyến
Liên kết với hệ thống vận chuyển hạ lưu, hệ thống điều khiển trung tâm, kiểm tra khóa liên động khởi động và dừng, phản hồi tín hiệu có bình thường hay không.
Xác minh các chức năng như gọi công thức, ghi hàng loạt, v.v. (như với điều khiển PLC).
Phát hiện rò rỉ
Kiểm tra tất cả các giao diện bằng chất tạo bọt hoặc máy dò bụi để đảm bảo không có rò rỉ.